食品厂充氮包装线:现场制氮把残氧从 3.1% 降到 1.6%
改造前后对比
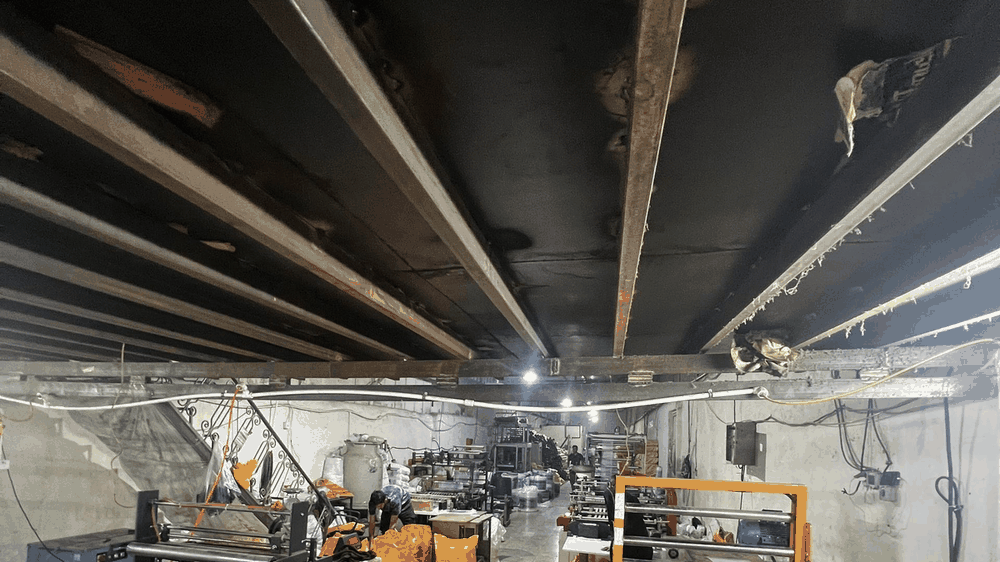
充氮包装的残氧控制从这两条膨化食品立式包装线开始:每分钟 380 袋,每袋充气 180 mL。改造前用 40 L 钢瓶组供气,钢瓶出口压力随余气量下降,包装机充气时间短、置换不彻底,抽检 20 袋的平均残氧 3.1%,最高 5.4%。
9 月 28 日进场改造,10 月 6 日完成调试:一台 6Nm³/h 制氮机 + 0.5 m³ 缓冲罐 + 二级减压,出口压力稳在 0.35 MPa。10 月 8 日至 18 日连续抽检 200 袋,平均残氧 1.6%,最高 2.2%,达到厂内控标(≤2.5%)。
钱是怎么省下来的
改造前每月用 40 L 钢瓶 46 只,按 380 元/只计 1.75 万元,加运输与人工搬运约 1500 元,合计 1.9 万元。改造后电费按 6Nm³/h 机型 0.45 kW、每天 16 小时、电价 0.82 元/度计算,月电费约 1770 元,加分子筛与滤芯摊销 4500 元,合计 6300 元。
按 GB 29202—2012 的要求,食品添加剂氮气纯度需 ≥99.9%(对应残氧 ≤1000 ppm),本机出口纯度 99.7%,虽然低于气瓶的 99.99%,但包装内残氧由置换效率决定,实测反而更好,因为压力稳定、充气时间足。
留下的两个坑
改造后发现两个问题:一是车间原空压机 0.8 MPa 下排气量只有 1.9 m³/min,与制氮机 6Nm³/h 需要的 0.55 m³/min 空气量不匹配的是压力不是流量,白天两线全开时空压机掉到 0.65 MPa,纯度跟着掉,后来加了一台 22kW 变频机才稳。
二是包装机换卷时用气量瞬间归零,制氮机切塔逻辑若按流量触发会频繁切塔,现场把切塔改成纯度触发 + 固定 45 秒周期,切换次数从每小时 18 次降到 8 次,分子筛寿命更有保障。
残氧怎么测、多久测一次
充氮包装的验收指标是顶空残氧,不是氮气纯度。测法是把包装袋扎一个小孔,插入残氧仪探头,抽 30 毫升顶空气体读数,读数稳定 15 秒记录。这家厂定的是每周 3 次、每次抽 5 包,残氧超过 2% 就停机查气路。
氮气侧的指标按 GB 29202—2012 执行,食品添加剂氮气的纯度不低于 99.9%,氧含量不超过 0.1%。包装线速度 42 包/分钟时,充气嘴的开启时间只有 0.18 秒,气压低于 0.25 MPa 就会充不满,所以制氮机的出口压力要稳定在 0.5 MPa 以上再经减压阀降到 0.28 MPa 供线。