这台机器解决什么工况
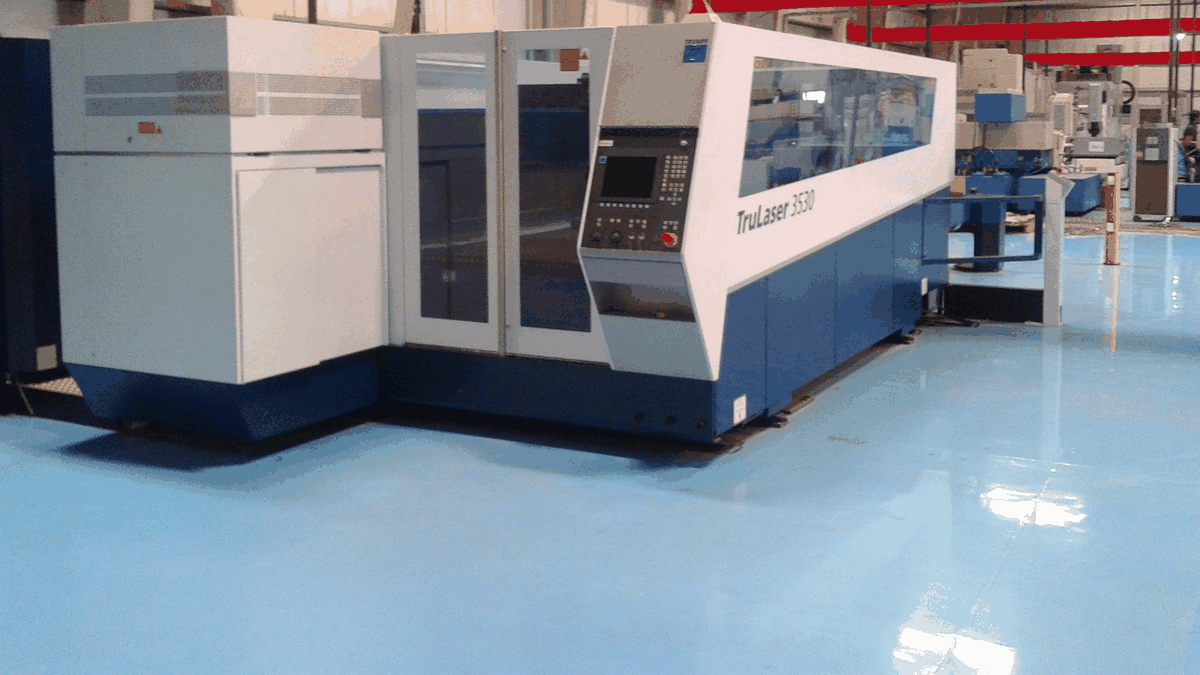
一台 6 kW 光纤激光切 3 mm 不锈钢,喷嘴口径 1.5 mm、焦点 0.5 mm 负焦,切割速度 8 m/min,这时氮气压力要 1.6 MPa、流量约 1.2 Nm³/h(单头)。三台切割机同时开机就是 3.6 Nm³/h 的峰值,再考虑换台、穿孔时的瞬时用气,配 6 Nm³/h 的制氮机才够用。
切割用氮对纯度敏感:99.9% 时 3 mm 不锈钢切口会有轻微氧化色,99.99% 时切口呈银白;纯度掉到 99.5% 以下,6 mm 碳钢的挂渣明显增多。本机在双塔 PSA 之后串一级碳载纯化,把残氧压到 10 ppm 以内,纯度用在线分析仪连续显示,超过设定下限自动放空,不让不合格气体进切割机。
氮气从制氮机出来只有 0.6—0.8 MPa,切中厚板要靠增压机二次升压。增压机选活塞式无油机型,出口 3.0 MPa,配 1 m³ 高压缓冲罐与压力继电器,切割机穿孔瞬间的压力跌落控制在 0.2 MPa 以内,避免穿孔打不穿。
技术参数
制氮主机与增压段参数
| 参数项 | 取值与说明 |
|---|---|
| 额定产氮量 | 6 / 10 / 20 / 40 Nm³/h |
| 氮气纯度 | 99.9% / 99.99% 两档,残氧分别 ≤1000 ppm / ≤100 ppm |
| 出口压力 | 制氮主机 0.6—0.8 MPa;增压后 2.0—3.0 MPa 可调 |
| 压力露点 | -40 ℃ 至 -60 ℃(配吸附式干燥机可达 -60 ℃) |
| 增压机功率 | 5.5 kW(10 Nm³/h 机型),无油活塞式 |
| 吸附塔规格 | Φ325×1650 mm,双塔,设计压力 1.0 MPa |
| 碳分子筛装填量 | 10 Nm³/h 机型 96 kg |
| 外形尺寸 | 主机 1600×1100×1900 mm;增压段单独撬装 1200×800×1400 mm |
| 控制方式 | PLC + 7 英寸触摸屏,纯度低于下限自动放空并输出报警干接点 |
切割用机的流量随喷嘴口径与板厚变化,表中按 1.5 mm 喷嘴、2.0 MPa 出口压力标定;3.0 MPa 高压型要另配增压机,压力一栏已单独注明。
三个具体使用场合
三个场合分别对应不锈钢中厚板、碳钢薄板与有色金属,喷嘴口径与切割速度都写在括号里。
不锈钢中厚板无氧化切割
切 3—6 mm 304 不锈钢,要求切口银白、无氧化膜,氮气纯度取 99.99%,压力 1.8—2.2 MPa,单台 6 kW 切割机用气 1.2—2.0 Nm³/h。
碳钢厚板高压氮切割
12 mm 碳钢用 3.0 MPa 高压氮,切割速度比氧切慢但断面不需后续打磨,此时增压机与高压缓冲罐的容量决定穿孔成功率。
多台切割机共用一个氮气站
三台 3 kW 切割机 + 一台 6 kW 切割机共用 20 Nm³/h 制氮机,主管路按 0.5 m/s 流速设计,末端每台加装减压阀,避免某台开机时把主管压力拉低。
交付周期
标准配置 20—30 个工作日交付,其中增压机与高压缓冲罐需单独做 3.0 MPa 水压试验,占 5—7 天。到厂后与切割机联动调试 1—2 天:先空载跑纯度,再逐台切割机做穿孔与拐角测试,记录各台在最大板厚下的压力与流量,形成调试记录。
售后条款
主机质保 12 个月,增压机 12 个月且活塞环属易损件(随机附一套)。增压机每 2000 小时换一次润滑油并检查进气滤芯;氮气分析仪每年送检一次,本厂提供备用探头周转。广东省内报修 24 小时到场,省外 48 小时。
为什么选这家而不是隔壁
切割用户最容易踩的坑是“纯度标 99.99%,实际切出来发黄”。差别在这里:一是纯化段用碳载脱氧而不是只靠 PSA 双塔,残氧实测 8—10 ppm 且有在线仪表记录;二是增压机前置高压缓冲罐,穿孔瞬间压降 ≤0.2 MPa;三是调试时按板厚逐档记录压力,随机交付一张“板厚—压力—速度”对照表,用户换料直接照表调机。
选型建议
先按切割机台数和喷嘴口径算流量:单头流量 ≈ 喷嘴截面积 × 出口压力对应的流速,1.5 mm 喷嘴在 2.0 MPa 下约 1.2—1.6 Nm³/h;再按同时开机率取 0.8 折算。板厚超过 8 mm 或切碳钢,必须配增压段;只切 1—3 mm 薄板且对切口颜色要求不高,99.9% 直供即可,可省掉纯化段。
常见问题
氮气纯度 99.9% 和 99.99% 对切割的实际差别?
切 3 mm 不锈钢,99.9% 的切口端面有淡黄色氧化带,需二次处理;99.99% 切口银白,可直接进入下一道工序。板厚越大差别越明显,6 mm 以上建议直接上 99.99%。
能不能与原有液氮罐并联?
可以。在高压缓冲罐前加三通与止回阀,液氮作为峰值补充,制氮机承担基础负荷,两路压力用减压阀调平,避免互相倒灌。
增压机会不会把油带进切割机?
不会。增压段选无油活塞式,出口串一支 0.01 μm 精密过滤器与活性炭过滤器,含油量控制在 0.003 mg/m³ 以下,符合切割镜片保护要求。